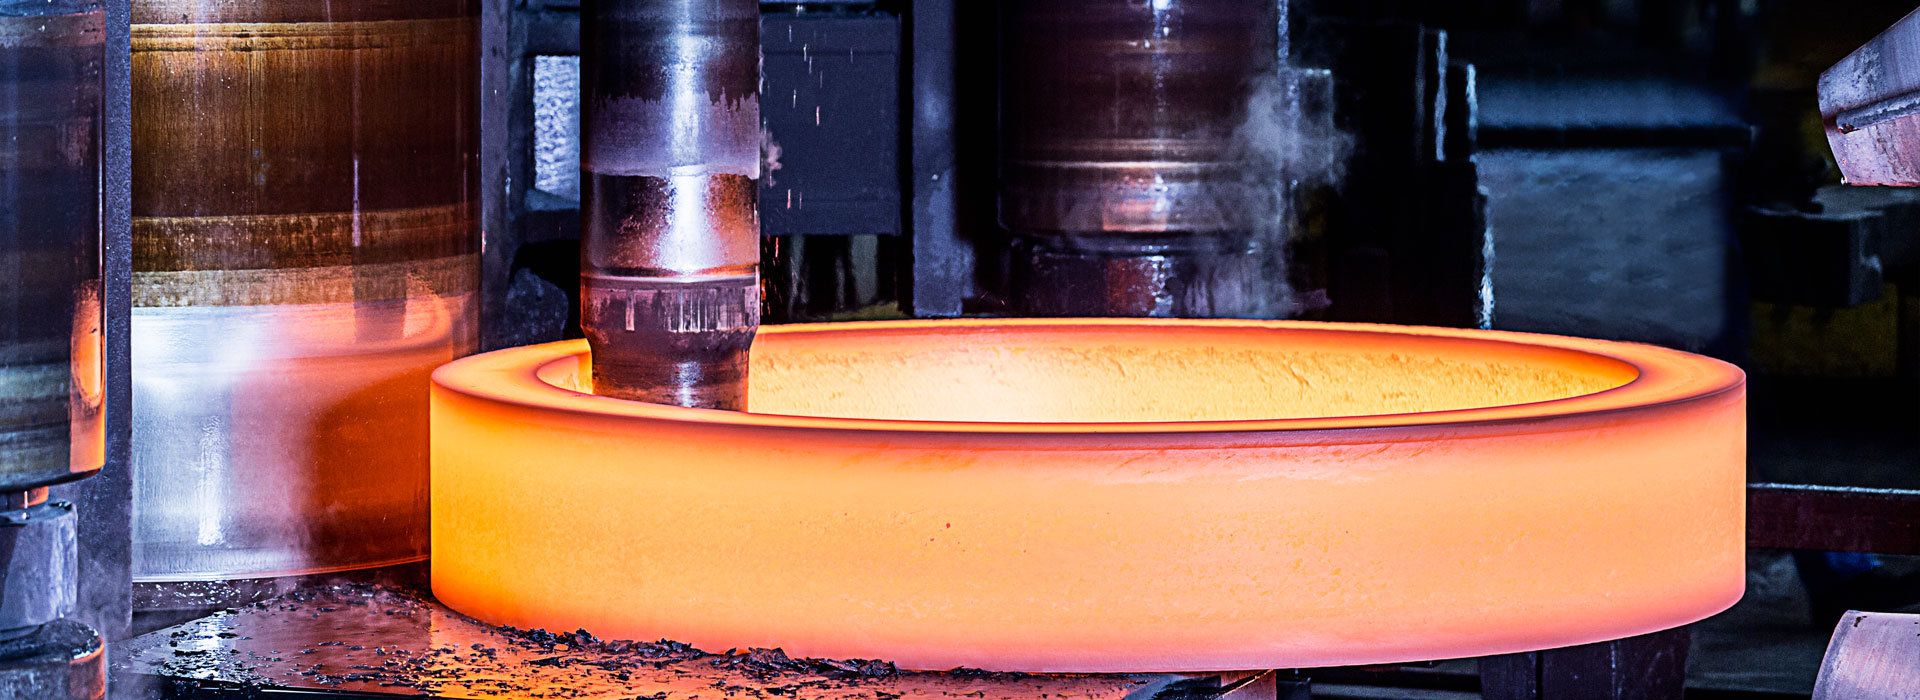
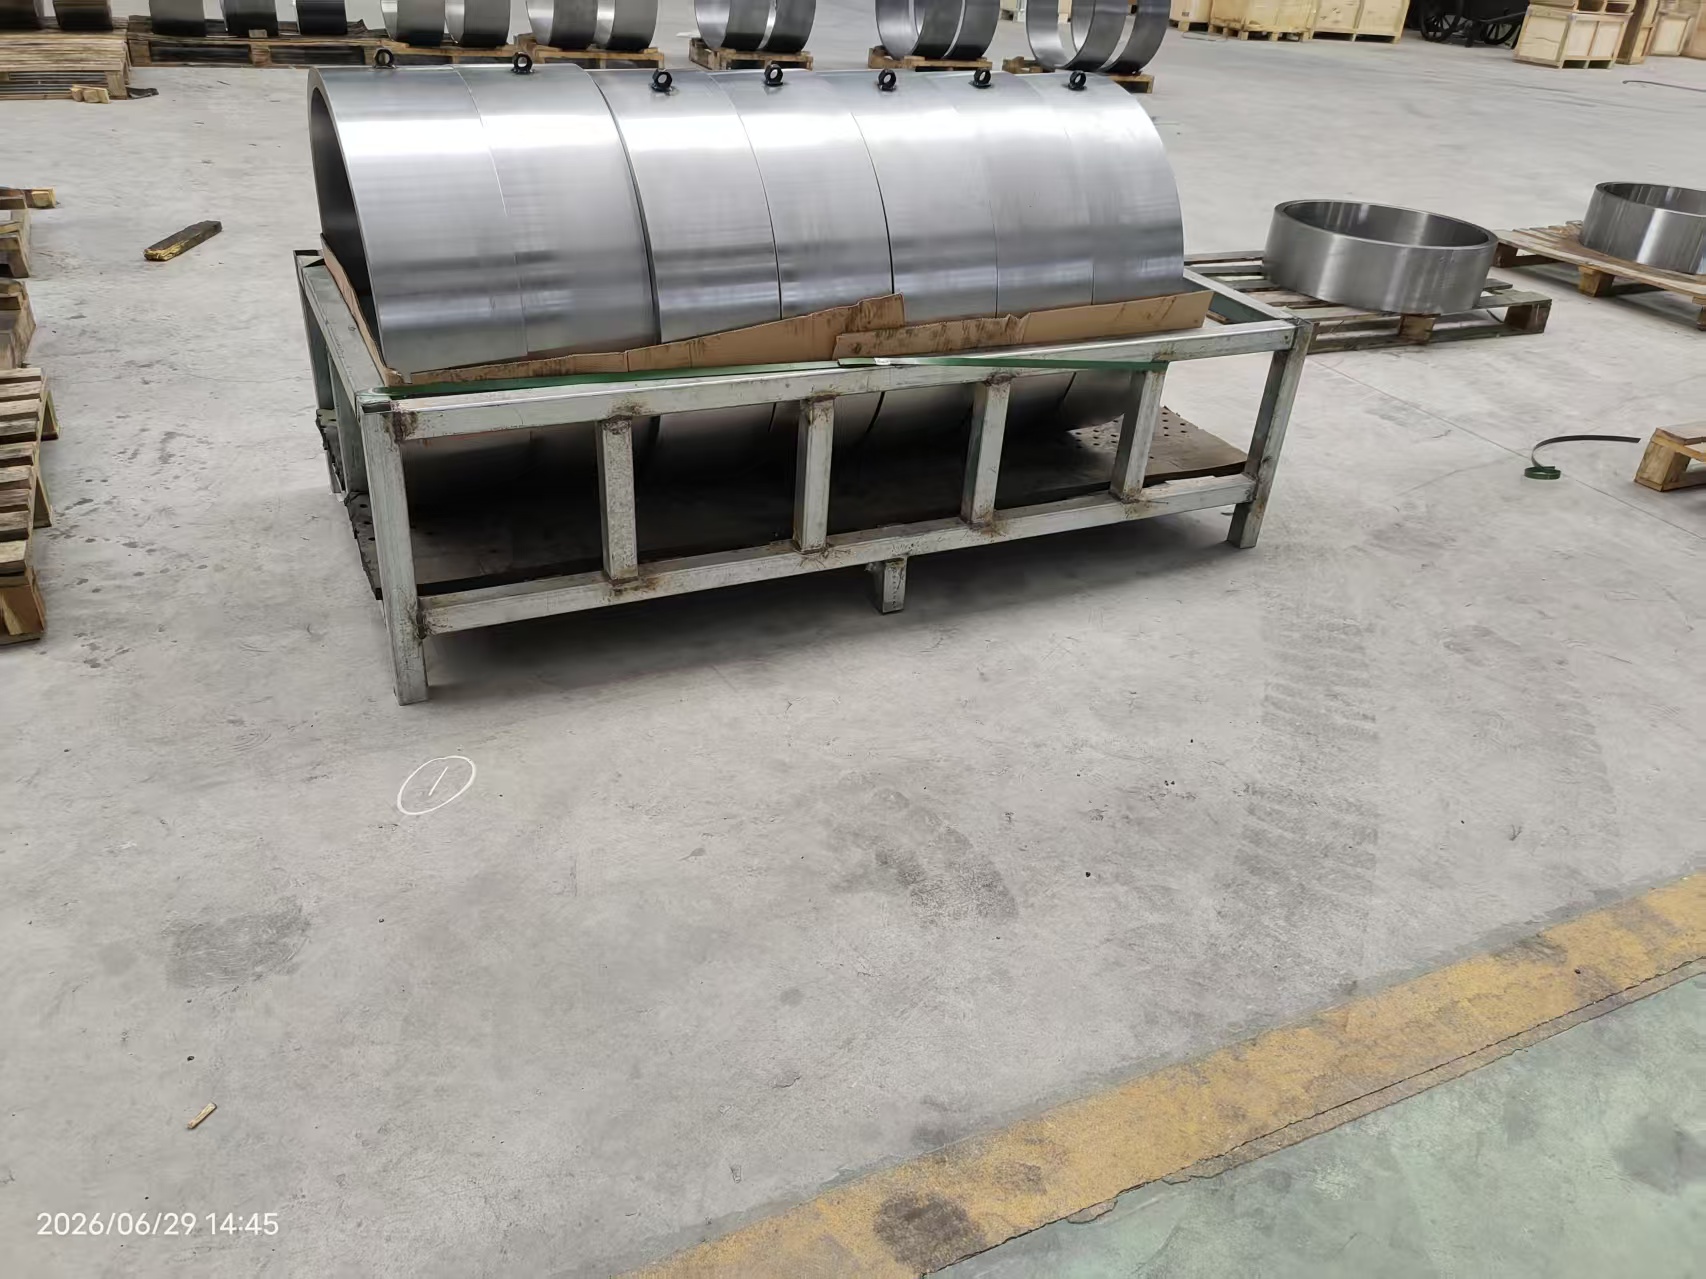
Kvaliteetsete toorainete valik meresepistamiseks
Kvaliteetsete meresõidukite toorainete valikSepised
Kvaliteetse tooraine valimisel meresepistamiseks tuleb igakülgselt arvesse võtta selliseid tegureid nagu materjali omadused, keskkonnaga kohanemisvõime, tootmisprotsessid ja tööstusstandardid. Järgmised on peamised sammud ja punktid.
1. Täpsustage materjali tüüp ja kasutusstsenaariumid
Meresepiste puhul peaks materjali valik põhinema konkreetsel otstarbel:
Süsinikteras (nagu A- ja D-klassi mereteras): kasutatakse laeva konstruktsioonikomponentide jaoks (nagu ribid, tekitoed), see peab vastama kõrgetele tugevus- ja keevitatavusnõuetele.
Legeerteras (nt Cr-Mo teras, Ni-Cr teras): kasutatakse mootorite kriitiliste komponentide jaoks, nagu väntvõllid ja käigud, see peab olema vastupidav väsimisele ja löökidele.
Roostevaba teras (nt 316L, dupleksteras): kasutatakse merevee ventiilide, pumba korpuste jms jaoks korrodeerivates keskkondades, mis nõuavad kõrget korrosioonikindlust.
Titaanisulam: kasutatakse kõrgekvaliteedilistes laevades või spetsiaalsetes komponentides (nt allveelaevade osad), see on korrosioonikindel, kerge, kuid kõrge hinnaga.
2. Keemilise koostise kontroll
Vastavus standarditele: Järgige klassifikatsiooniühingute (nagu ABS, DNV, LR, CCS) või rahvusvahelisi standardeid (ASTM, EN).
Madala lisandisisaldusega elemendid: väävli (S) ja fosfori (P) sisaldus peaks olema ≤ 0,025%, et vältida kuuma- ja külmahaprust.
Legeerelementide optimeerimine: nikli (Ni) lisamine suurendab vastupidavust madalal temperatuuril, kroom (Cr) parandab korrosioonikindlust ja molübdeen (Mo) täiustab tera struktuuri.
3. Nõuded mehaanilisele jõudlusele
Tugevus ja sitkus: voolavustugevus (≥ 355 MPa), tõmbetugevus (≥ 490 MPa) ja löögienergia madalatel temperatuuridel (-40 °C: ≥ 27 J).
Korrosioonikindlus: valige teras, mis on merevee korrosioonile vastupidav (nt vaske (Cu) või niklit (Ni) sisaldav teras) või tehke pinnatöötlus (nt galvaniseerimine).
Väsimusvastane jõudlus: sepistamise ja kuumtöötlemise abil optimeeritakse terade struktuur ja vähenevad sisemised defektid.
4. Nõuded tootmisprotsessile
Sulatusprotsess: gaaside (H, O, N) sisalduse vähendamiseks ja puhtuse parandamiseks kasutage elektriahjusid koos ahjuvälise rafineerimisega (LF/VD).
Sepistamisprotsess: Tagada piisav sepistamissuhe (≥ 3:1), viimistleda terastruktuuri; Kontrollige lõplikku sepistamistemperatuuri, et vältida üle- või alakuumenemist.
Kuumtöötlusprotsess: normaliseerimine, karastamine ja karastamine (karastamine + karastamine), et tagada ühtlane struktuur ja kõrvaldada jääkpinge.
5. Tarnija kvalifikatsioon ja kvaliteedi tagamine
Sertifitseerimiskvalifikatsioon: tarnija peab saama klassifikatsiooniühingu sertifikaadi (nt ABS-i tehase tunnustuse) ja omama ISO 9001 kvaliteedijuhtimissüsteemi.
Kvaliteediandmed: esitage materjali jälgitavuse dokumendid (nt sulatusahju number, kuumtöötluspartii) ja kolmanda osapoole katsearuanded (nt SGS).
Tehniline tugi: tarnija peab aitama protsessiprobleemide lahendamisel (nt keevitusparameetrite optimeerimine).
6. Ülevaatus ja kontrollimine
Sissetulev ülevaatus:
Keemilise koostise analüüs (määratud spektromeetriga).
Mehaaniliste omaduste testid (tõmbetugevus, löök, kõvadus).
Mittepurustav testimine (ultraheli testimine TÜ, magnetosakeste testimine MT).
Kolmanda osapoole kontrollimine: Klassifikatsiooniühingu (nt CCS) võtmematerjale peab kohapeal kontrollima või neid tuleb uuesti testida autoriteetses laboris.
Saada päring
X
Kasutame küpsiseid, et pakkuda teile paremat sirvimiskogemust, analüüsida saidi liiklust ja isikupärastada sisu. Seda saiti kasutades nõustute meie küpsiste kasutamisega.
Privaatsuspoliitika