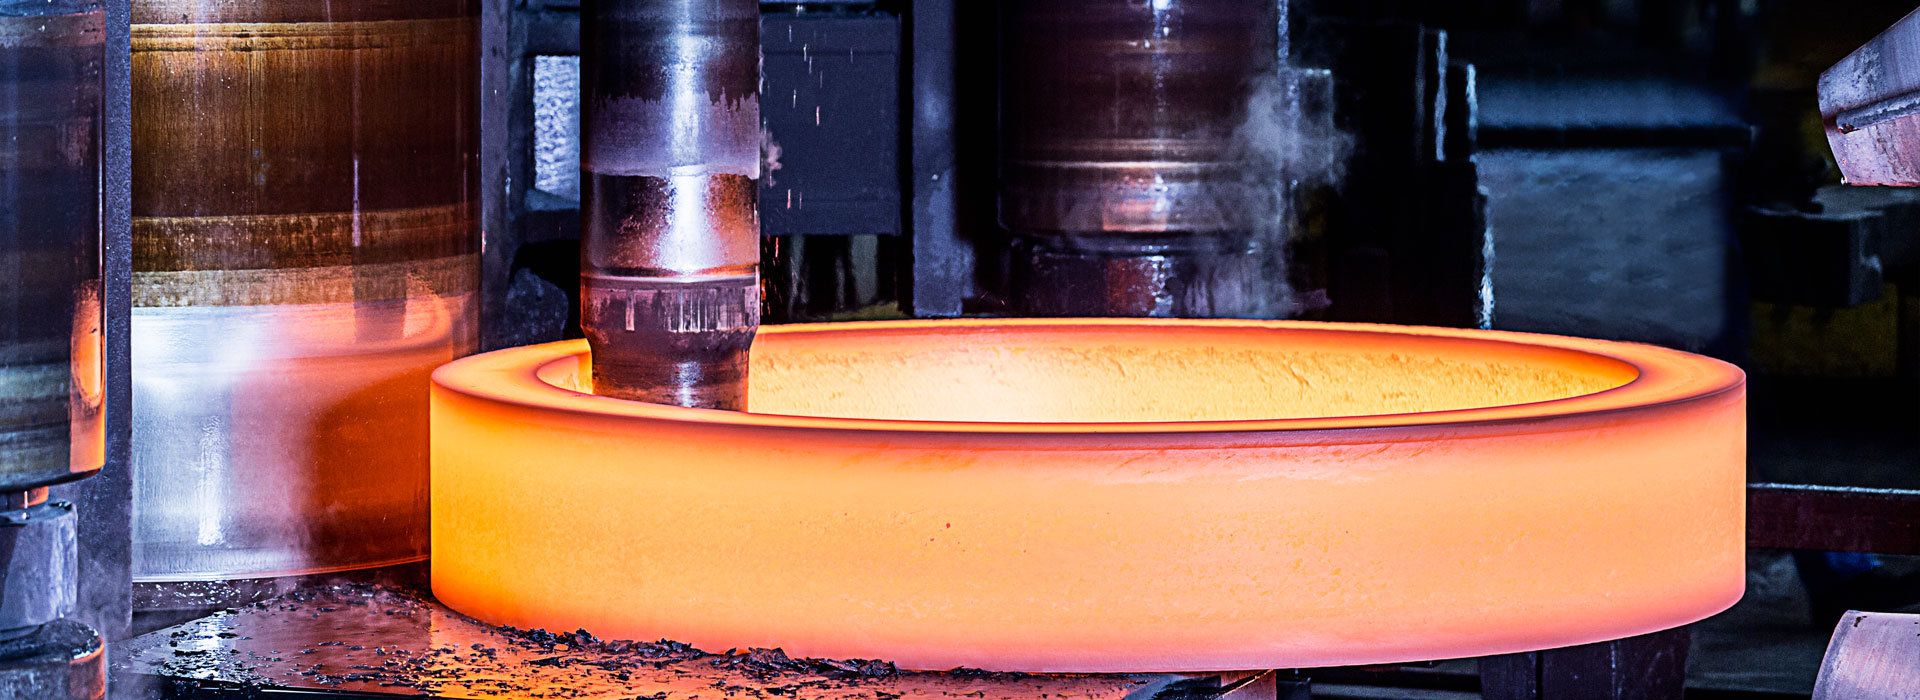
Vedelate sepistamismasinate tehnilised eelised
Vedeliku suremise tehnilised eelisedsepistaminemasinad paksuseinaliste alumiiniumisulamist valandite tootmiseks
Paksuseinalisi alumiiniumisulamist valandeid kasutatakse laialdaselt autotööstuses, ehitusmasinate, lennunduse ja muudes valdkondades. Vedelstantsil (ekstrusioonvalu) on paksuseinaliste valandite valmistamisel ainulaadsed tehnilised eelised.
Väljakutsed paksuseinaliste valandite puhul
Paksuseinaliste valandite peamised kvaliteediprobleemid on kokkutõmbumisõõnsused ja kokkutõmbumise poorsus. Seina suure paksuse tõttu kulub metalli vedelikul kaua aega tahkuda ja kui tahkumisel tekkinud mahukahanemist ei suudeta piisavalt täiendada, tekivad valu sisse kahanemisõõnsused või kahanemispoorsusdefektid.
Kokkutõmbuvad õõnsused ja kokkutõmbumispoorsus mitte ainult ei vähenda valandi mehaanilisi omadusi, vaid võivad põhjustada ka halba õhutihedust ja vähendada väsimust. Kriitiliste osade, nagu hüdraulilised komponendid ja survet kandvad komponendid, kokkutõmbumise poorsuse defektid on vastuvõetamatud. Kvaliteedi defektid, nagu kokkutõmbumisõõnsused ja kokkutõmbumise poorsus uute energiasõidukite paksuseinaliste valandite puhul, mille seinapaksus varieerub oluliselt, on tööstuses põhiprobleemid.
Lahendused vedelate stantside sepistamiseks
Vedelstantsiga sepistamine avaldab vormi süstitud vedelale metallile suurt mehaanilist survet, et see surve all tahkuks. Rõhk võib sundida täiendamist, kõrvaldades kokkutõmbumisõõnsused ja kokkutõmbumise poorsuse. Valand tahkub rõhu all, mille tulemuseks on tihe struktuur ja teoreetilisele tihedusele lähedane tihedus.
Ekstrusioonisurvevalu sepistamise protsess kasutab peasilindri võimsust, et rakendada täielikku projektsioonipinna sepistamise täiendamist. Põhiparameeter "sepistamissurve suhe" viitab konkreetselt absoluutsele rõhule, mis mõjub vahetult valuplokile tahkumisetapis. See protsessi omadus hõlmab vormi moodustava pinna osalemist sepistamises, valudefektide kõrvaldamist ja killustatud teradega sepistatud mikrostruktuuri moodustamist.
Mitmeastmelise rõhu rakendamine
Oluliste seinapaksuse erinevustega valandite puhul võib mitmeastmeline survefunktsioon mängida olulist rolli. Valu tahkumise ajal tahkuvad erinevad seinapaksusega sektsioonid erineva kiirusega, mis nõuab iga sektsiooni erineva rõhu täiendamist. Rõhku etapiviisiliselt reguleerides on võimalik saavutada erinevatele sektsioonidele täpne täiendamine.
Keskse lokaalse ekstrusioonifunktsiooniga vedelate stantside sepistamise surveseadmete struktuur võimaldab paksuseinaliste või oluliste seinapaksuse erinevustega valandite puhul mitut ekstrusiooni. Kiire ja paindlik avamisvormi mehhanism ja intelligentne juhtimistehnoloogia vedela stantsi sepistamise vormijõu reguleerimise nelja nurga jaoks suurendavad veelgi seadmete protsessi kohandatavust.
Kuumtöötluse jõudlus
Vedelad stantsitud sepistatud osad võivad läbida T6-kuumtöötluse, parandades veelgi nende mehaanilisi omadusi. Pärast T6 kuumtöötlust on vedela stantsiga sepistatud osadel oluliselt paranenud tõmbetugevus, voolavuspiir ja pikenemine, mis vastavad ülitugevate osade nõuetele.
Rakendusväljad
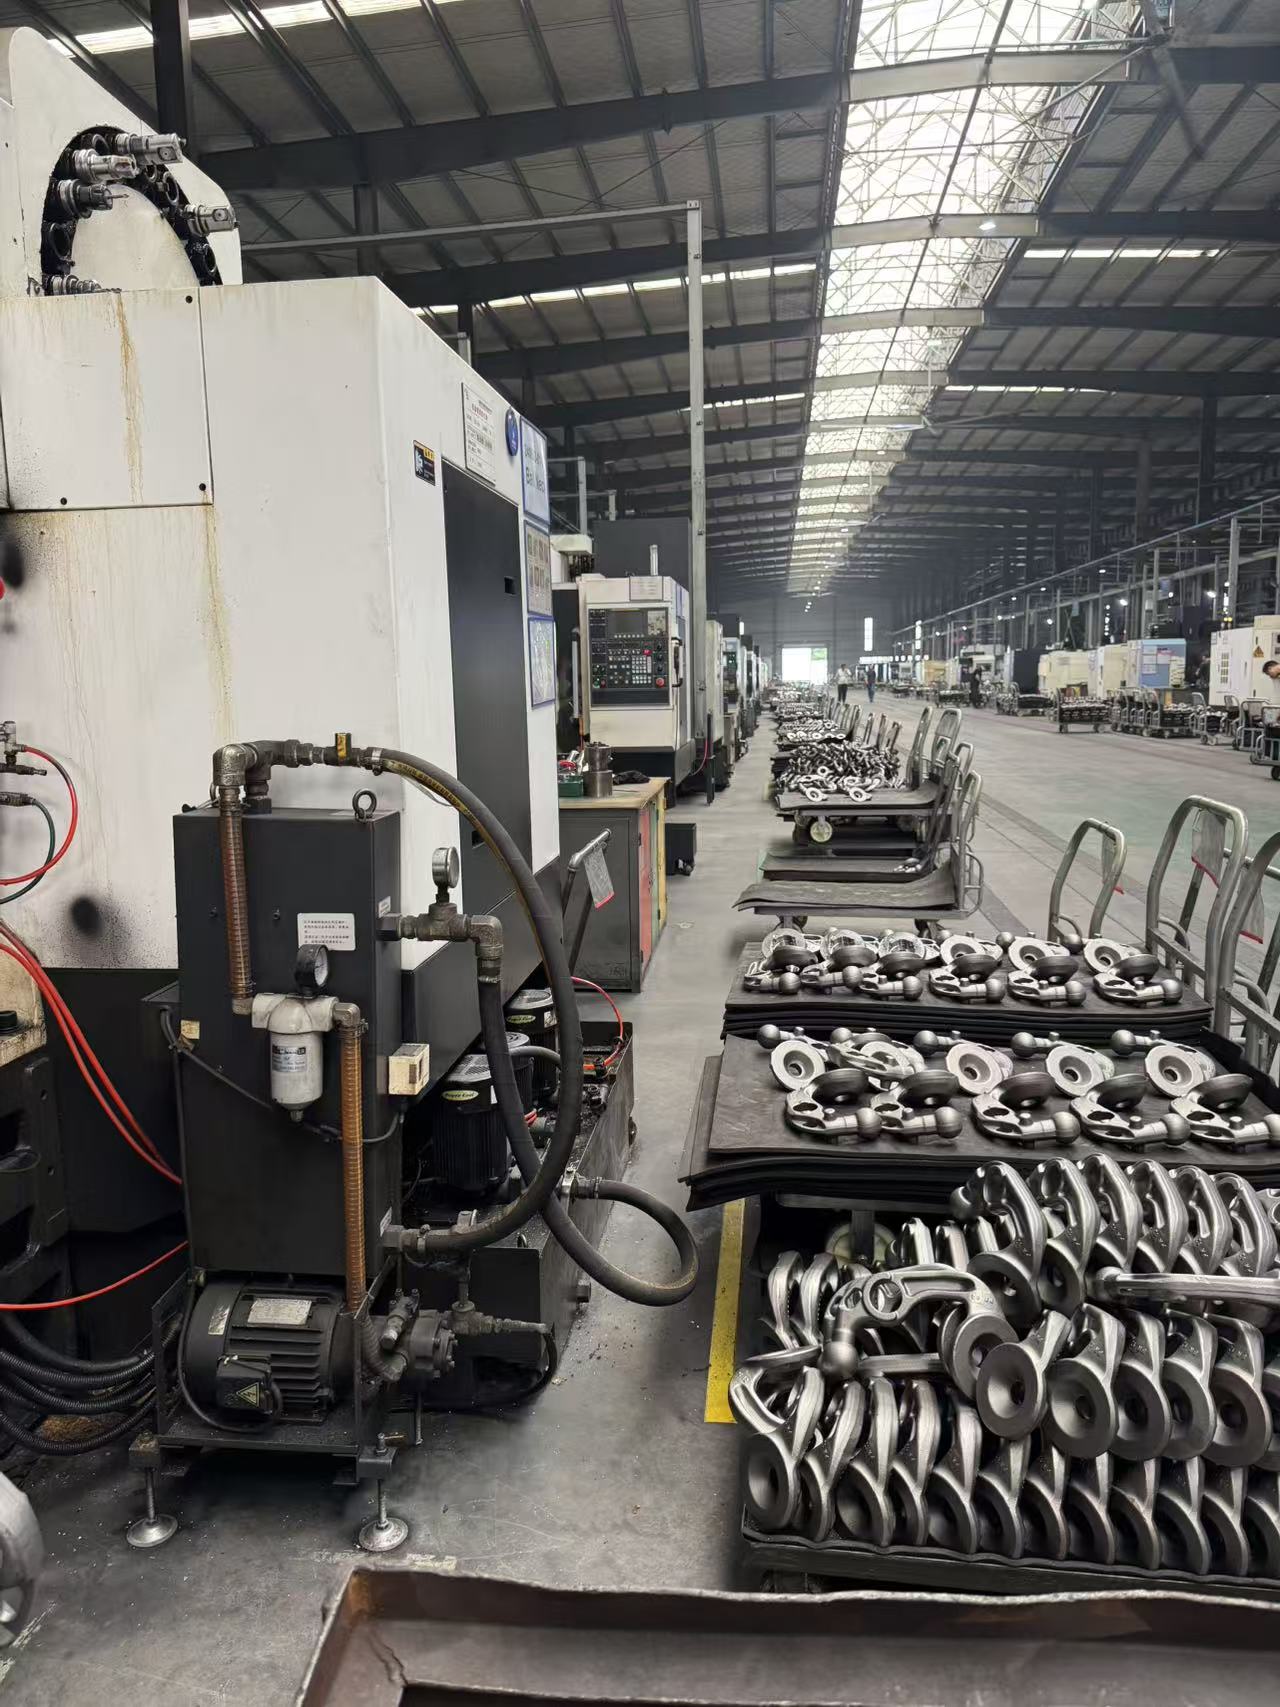
Vedel stantsimine sobib paksuseinaliste ja suure nõudlusega osade, nagu juhthoovad, alamraamid, hüdrauliliste ventiilide korpused ja kosmosetööstuse konstruktsioonikomponendid, valmistamiseks. Seda tehnoloogiat on laialdaselt kasutatud autoosade valmistamisel, kaitse- ja sõjatööstuses ning komposiitmaterjalide valdkonnas. Sellel on paljutõotavad rakendusväljavaated sellistes valdkondades nagu uued energiasõidukid ja ehitusmasinate hüdraulilised komponendid.
see on sepistamine, mida toodab yidu tongxini täppissepistamisettevõte
Saada päring
X
Kasutame küpsiseid, et pakkuda teile paremat sirvimiskogemust, analüüsida saidi liiklust ja isikupärastada sisu. Seda saiti kasutades nõustute meie küpsiste kasutamisega.
Privaatsuspoliitika